

Cablaggi personalizzati per attrezzature di confezionamento alimentare: progettati per resistere a lavaggi, catene di trascinamento e design igienico.
2026-09-30 14:27Cablaggi personalizzati per attrezzature di confezionamento alimentare: progettati per resistere a lavaggi, catene di trascinamento e design igienico.
A marzo, un impianto di confezionamento di formaggi nei Paesi Bassi ci ha inviato il cablaggio di una macchina formatrice-riempitrice-sigillatrice. Dopo otto mesi di servizio su una linea che opera su tre turni e viene lavata completamente con schiuma e risciacquo due volte al giorno, la guaina del cablaggio principale si era gonfiata fino a raggiungere circa 1,4 volte il suo diametro originale ed era diventata così morbida da poter essere graffiata con un'unghia. Due connettori M12 sul circuito di riscaldamento della ganascia di sigillatura presentavano corrosione verdastra all'interno dell'involucro. Inoltre, il cavo che il cliente aveva specificato come "per uso alimentare, blu" era nero: il fornitore aveva spedito il componente industriale standard presumendo che nessuno se ne sarebbe accorto.
Se ne accorsero. L'impianto aveva appena fallito un audit del cliente per non essere stato in grado di mostrare il certificato del materiale di un cavo che passava all'interno di una zona di produzione alimentare. Quel fallimento dell'audit gli costò più di quanto sarebbe costato il cablaggio anche a un prezzo dieci volte superiore.
Il confezionamento alimentare è la categoria di cablaggi più sovraspecificata e meno progettata che eseguiamo. Tutti conoscono le parole chiave: IP69K, per uso alimentare, igiene. Pochissime richieste di preventivo specificano quali prodotti chimici di pulizia vengono utilizzati dalla macchina, quanti cicli di flessione esegue la catena portacavi per turno o quali dei quattro o cinque standard attualmente in vigore la macchina deve effettivamente soddisfare. Questo articolo illustra cosa chiediamo prima di presentare un preventivo.
Cosa tratta questo articolo:
Che cosa comprende effettivamente l'attrezzatura per il confezionamento alimentare e perché i requisiti del cablaggio variano a seconda della categoria
I sette fattori di stress che possono danneggiare il cablaggio di una macchina confezionatrice e la risposta progettuale a ciascuno di essi.
Le cinque famiglie di circuiti all'interno di una macchina confezionatrice
Chimica del lavaggio: cosa fa ogni detergente a ogni materiale della giacca
Cosa significano effettivamente "food safe" e "hygienic design" per un cavo e un connettore
Flessione continua, catene di trascinamento e torsione: i numeri che contano
Cablaggio di feedback per servo, VFD e encoder
Circuiti di sicurezza e direttive della macchina che devono rispettare
Ethernet industriale e IO-Link su una linea di confezionamento
Selezione dei connettori per ambienti soggetti a lavaggi
Come costruiamo e testiamo, e i guasti che veniamo pagati per correggere
Un modello di specifica che puoi copiare nella tua prossima richiesta di offerta (RFQ).
Sommario
Cosa comprende realmente l'attrezzatura per il confezionamento alimentare?
Perché questo è l'ambiente di imbracatura più difficile che costruiamo per
Le cinque famiglie di circuiti all'interno di una macchina confezionatrice
Cosa richiedono effettivamente la sicurezza alimentare e la progettazione igienica
Come costruiamo e testiamo un sistema di cablaggio per imballaggi
Cosa comprende realmente l'attrezzatura per il confezionamento alimentare?
I requisiti del cablaggio sono diversi per ogni famiglia di modelli riportata di seguito. Se la tua richiesta di offerta (RFQ) indica semplicemente "macchina per l'imballaggio, macchina per l'imballaggio", il fornitore sta ipotizzando solo metà delle specifiche.
Macchine per il confezionamento sottovuoto (VFFS e HFFS).Insacchettatrici verticali e orizzontali. Movimento continuo o intermittente, elevato numero di flessioni nelle sezioni di alimentazione del film e delle ganasce, ganasce di saldatura con circuiti di riscaldamento e termocoppie e brevi intervalli di lavaggio. Questa è una delle famiglie più complesse, perché il sistema di movimentazione si trova all'interno di una catena portacavi che viene lavata due volte per turno.
Termoformatrici e sigillatrici per vassoi.Riscaldamento del film, circuiti a vuoto e a gas, barre di tenuta. Spesso in un ambiente ad atmosfera modificata con elevata umidità. Lavaggi frequenti con schiuma clorata.
Incartonatori e imballatori.Più meccaniche, più pneumatiche, con cicli di lavoro più elevati e carichi d'urto più intensi. Solitamente soggette a lavaggi meno aggressivi, motivo per cui spesso si sottovalutano le specifiche e poi ci si chiede perché il cavo si rompa in corrispondenza della testina di aspirazione.
Riempitrici, tappatrici, etichettatrici e pesatrici.Zone di contatto con il prodotto, instradamento in spazi ristretti e numerosi piccoli attuatori e sensori su fili sottili. Il problema principale è rappresentato dai cavi dei sensori e degli attuatori, che rischiano di essere schiacciati durante la manutenzione.
Metal detector, controlli a raggi X e bilance di controllo.Segnali analogici e digitali di basso livello in un ambiente elettricamente rumoroso, proprio accanto a potenti azionamenti a frequenza variabile (VFD). La schermatura e la messa a terra sono fondamentali.
Pallettizzatori e robot di fine linea.Torsione continua sull'imbracatura del braccio, forti urti e lunghi tratti di cavo. Cavo con classificazione di resistenza alla torsione, non solo alla flessione.
Confezionatrici sottovuoto e a pelle, miscelatori, linee per impasti e prodotti da forno.Lavaggi intensivi, prodotti appiccicosi, sostanze chimiche aggressive e, nel caso dei panifici, molta polvere di farina. La combinazione di polvere e umidità crea un problema di tenuta diverso da quello che si presenterebbe con ciascun fattore preso singolarmente.
Zone di lavaggio e zone asciutte nella stessa fabbrica.È importante segnalarlo subito: un'imbracatura che passa da una zona asciutta a una zona soggetta a lavaggio necessita di un trattamento specifico per il lato più aggressivo, e il punto di transizione è proprio dove l'acqua si infiltra.
Perché questo è l'ambiente di imbracatura più difficile che costruiamo per
Realizziamo prodotti per stazioni di ricarica, interni automobilistici, dispositivi medici e automazione industriale. Il packaging alimentare è più complesso di tutti questi settori, e il motivo risiede nella combinazione di fattori. Una colonnina di ricarica è soggetta a uno o due stress contemporaneamente. Una macchina confezionatrice ne subisce cinque, simultaneamente, per tre turni al giorno, e viene smontata e rimontata da un tecnico della manutenzione che ha solo quindici minuti prima della ripresa della linea di produzione.
| Fattore di stress | Cosa fa all'imbracatura | Sintomo di campo | Cosa facciamo al riguardo |
|---|---|---|---|
| Lavaggio chimico (alcalino, acido, clorurato, acido peracetico) | Rigonfiamento della guaina, fragilità, estrazione del plastificante, attacco all'inserto del connettore | Guaina morbida e ingrossata, oppure dura e screpolata; pin di connessione corrosi | Materiale selezionato in base all'elenco chimico effettivo, testato per immersione, non scelto da una generica dichiarazione di resistenza chimica. |
| Acqua calda ad alta pressione (condizioni IP69K) | Acqua che penetra attraverso le guarnizioni, risalita capillare dei cavi, ristagno d'acqua nei circuiti bassi | Guasti intermittenti dopo ogni lavaggio, scatti del differenziale o dell'interruttore differenziale | Connettori con grado di protezione IP69K, uscite dei cavi rivolte verso il basso, drenaggio definito, nessun anello basso nel percorso di instradamento |
| Flessione e torsione continue nelle catene portacavi | Affaticamento del trefolo del conduttore, frattura dello schermo, usura della guaina contro la parete della catena | Il cavo si guasta dopo 1-3 milioni di cicli; segnale intermittente che "si corregge da solo" | Conduttore a trefoli sottili di classe 6, guaina adatta per catene portacavi, raggio di curvatura minimo imposto, durata del ciclo testata non stimata |
| Interferenze elettromagnetiche (EMI) provenienti da azionamenti VFD e servoamplificatori | Corrente di modo comune sugli schermi, corruzione del segnale del sensore e dell'encoder | Deriva delle letture del peso, falsi scarti del metal detector, guasti dell'encoder in modo casuale | Corretta terminazione della schermatura (morsetto a 360°, non un cavo a treccia), instradamento separato di alimentazione e segnale, cavo VFD con massa simmetrica |
| Oscillazione di temperatura (CIP a 80 °C, congelatore a -30 °C) | Espansione differenziale, deformazione permanente della guarnizione, cedimento della tenuta dopo cicli termici | Le guarnizioni trasudano dopo alcuni mesi; la coppia terminale si rilassa | Coppie di materiali abbinate in base alla dilatazione termica, guarnizioni in silicone o FKM, cicli termici con il profilo reale della macchina. |
| Maltrattamenti meccanici durante le operazioni di pulizia e manutenzione | Cavi schiacciati e pizzicati, connettori strappati, filo rotto all'interno di una guaina intatta | Zone morte che compaiono dopo un intervento di assistenza | Scarico della tensione rinforzato, instradamento protetto, anelli di servizio abbastanza lunghi da aprire il pannello senza scollegarlo |
| Requisiti di sicurezza e tracciabilità alimentare | Audit falliti, certificati dei materiali mancanti, oggetti estranei non rilevabili | Risultato dell'audit: un frammento di plastica nel prodotto | Materiali conformi, con documentazione, a contatto con gli alimenti, rilevabili tramite metal detector ove richiesto, tracciabilità completa dei materiali per lotto. |
Ognuna di queste sette righe si trasforma in una voce di costo. Se la tua richiesta di offerta ne menziona solo due, riceverai un preventivo che ne rifletterà due, mentre le altre cinque emergeranno come richiesta di garanzia o riscontro di un audit.
Le cinque famiglie di circuiti all'interno di una macchina confezionatrice
Le macchine confezionatrici hanno una famiglia di cablaggi in più rispetto alla maggior parte delle apparecchiature industriali, perché le linee di confezionamento alimentare includono quasi sempre una fase di pesatura o ispezione. Classifichiamo ogni disegno in queste cinque categorie prima di formulare un preventivo.
| Famiglia | Circuiti tipici | Corrente / segnale | Approccio di costruzione | Dove si verifica un guasto in un impianto di confezionamento |
|---|---|---|---|---|
| Distribuzione dell'energia | Alimentazione trifase per azionamenti e riscaldatori, contattori, interruttore principale, interruttori automatici, prese del trasformatore | 400/480 V CA, 10–100 A per circuito | Conduttori in rame a trefoli sottili, terminali tubolari, a coppia controllata, con marcatura di fase, con guaina protettiva. | Terminazioni allentate dopo cicli termici; capicorda crimpati con la matrice sbagliata |
| Movimento e azionamento | Potenza del servomotore, feedback dell'encoder, uscita VFD per i motori, resistenze di frenatura | 400/480 V CA e feedback differenziale di basso livello | Cavo servo con 4 coppie di alimentazione + 2 coppie schermate, tensione nominale 600 V; cavo VFD con messa a terra simmetrica e schermatura complessiva | Schermatura terminata con un pigtail invece di un morsetto a 360°; errori dell'encoder e correnti dei cuscinetti |
| Riscaldatore e termico | Riscaldatori per barre di saldatura, aria calda, saldatura a impulsi, feedback tramite termocoppia o RTD, regolatori di temperatura | Fino a 230 V CA, 2–20 A; segnali del sensore in mV | Isolamento ad alta temperatura all'estremità del riscaldatore, instradamento separato per la coppia di sensori, dissipatore di calore o intercapedine d'aria nella zona di transizione. | Cavo del sensore raggruppato con il cavo del riscaldatore: la lettura è stabile sul banco di prova e varia sulla macchina. |
| Controllo, sicurezza e rilevamento | Arresto di emergenza, barriere fotoelettriche, interruttori di interblocco, relè di sicurezza, sensori di prossimità e fotoelettrici, gruppi di valvole pneumatiche | Controllo a 24 V CC, circuiti di sicurezza secondo PL d o PL e | Cablaggio di sicurezza mantenuto separato e identificabile; due canali ridondanti sui circuiti di sicurezza; fascette rilevabili dai metal detector nelle zone di prodotto | Circuito di sicurezza che condivide un involucro del connettore con un circuito di controllo: un singolo punto di ingresso dell'acqua mette fuori uso entrambi i canali |
| Rete e interfaccia uomo-macchina (HMI) | Rete dorsale EtherCAT / PROFINET / EtherNet/IP, master e dispositivi IO-Link, pannello HMI, I/O remoti | Da 100 Mbit/s a 1 Gbit/s; collegamento I/O a 230,4 kbit/s | Coppie a impedenza controllata, geometria a coppia accoppiata tramite connettori, M12 con codifica X per Ethernet | Connettore RJ45 standard in un pannello all'interno di una zona lavabile; sezioni di giunzione non attorcigliate; categoria di cavo errata per il protocollo. |
Nella famiglia dei dispositivi di movimentazione risiede il rischio tecnico. Nella famiglia dei dispositivi di rete si annidano i guasti intermittenti e difficili da riprodurre. Nella famiglia dei dispositivi di riscaldamento si celano gli errori che costano poco. E nella famiglia dei dispositivi di sicurezza, un errore smette di essere un problema di garanzia e diventa un problema di responsabilità.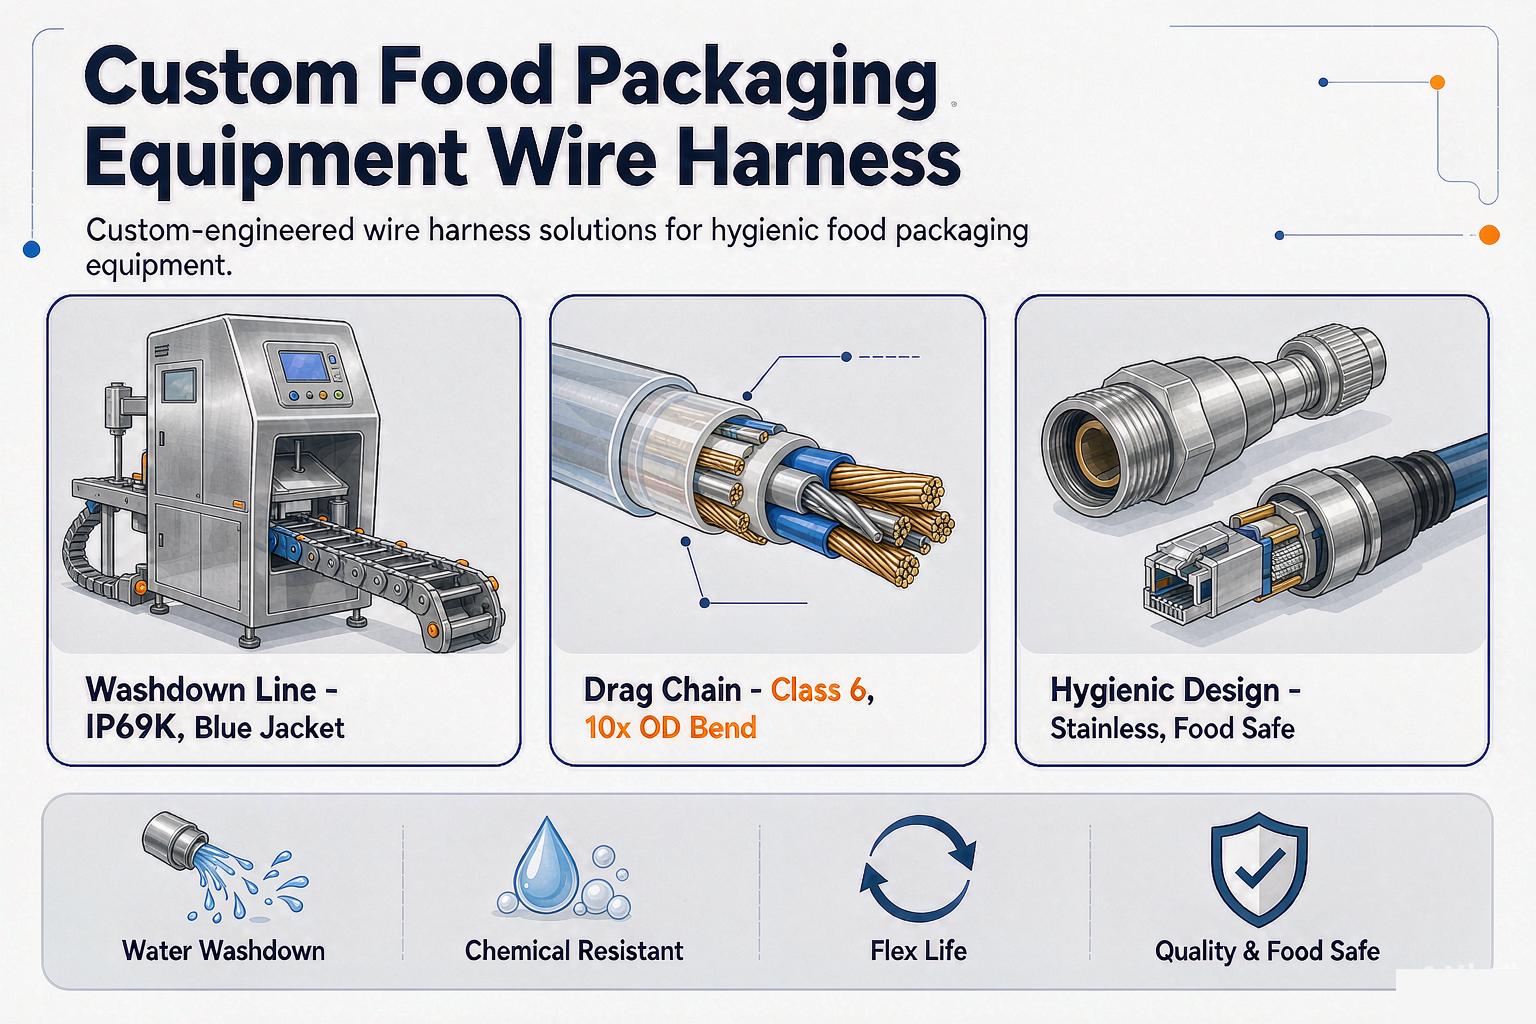
Prodotti chimici per il lavaggio vs materiale della giacca
Questa è la tabella che rimandiamo con quasi tutte le richieste di offerta per imballaggi alimentari, perché una guaina resistente agli agenti chimici senza un elenco di sostanze chimiche non è una specifica.
Chiedete al vostro team addetto alla sanificazione quali sono i prodotti e le concentrazioni effettivamente utilizzati su quella linea. Non la categoria, ma i prodotti, la concentrazione, la temperatura e il tempo di contatto. Quindi confrontateli con questi dati:
| Materiale della giacca | Alcalino (NaOH, pH 11–13, 60–80 °C) | Acido (nitrico/fosforico, pH 2) | Clorurato (NaOCl, 100–200 ppm) | Acido peracetico (100–2000 ppm) | Catena flessibile/trascinante a freddo | Nota esplicativa |
|---|---|---|---|---|---|---|
| PVC | Povero | Povero | Povero | Povero | Giusto | Il più economico e il motivo per cui riceviamo la maggior parte dei nostri lavori di riparazione. Estrazione del plastificante e fragilità. Non utilizzarlo su una macchina confezionatrice. |
| Poliuretano (PUR) | Bene | Giusto | Giusto | Giusto | Eccellente | Il cavallo di battaglia per le catene di trasmissione. Verificare la specifica tipologia: le formulazioni PUR variano notevolmente in termini di idrolisi e resistenza all'acqua calda. |
| TPE / TPE-V | Bene | Bene | Giusto | Bene | Molto bene | Buon equilibrio per le linee di lavaggio. Verificare le prestazioni dell'acqua calda e del cloro con il grado effettivo del fornitore. |
| Silicone | Bene | Giusto | Giusto | Povero | Giusto | Eccellente intervallo di temperatura e flessibilità a freddo. Scarsa resistenza all'acido peracetico e debole meccanicamente. Inoltre, rappresenta un problema di contaminazione in alcuni impianti alimentari: informarsi prima di dare per scontato che sia accettabile. |
| FEP / PTFE | Eccellente | Eccellente | Eccellente | Eccellente | Povero | Dal punto di vista chimico, è la soluzione a quasi tutti i problemi, ma è rigida, costosa e scomoda in una catena portacavi. Solitamente viene rinforzata con treccia in acciaio inossidabile per resistere all'abrasione. |
| XLPO / poliolefina reticolata | Bene | Bene | Bene | Giusto | Da discreto a buono | Comune in ambienti chimici e soggetti a lavaggi frequenti. Verificare il valore di flessibilità prima di inserirlo in una catena. |
| ETFE | Eccellente | Eccellente | Eccellente | Eccellente | Povero | Sottile e resistente, con una flessibilità migliore rispetto al FEP, ma comunque non adatto alle catene di trascinamento. Ottimo per i cavi dei sensori in zone di utilizzo gravose. |
Due cose che vale la pena dire chiaramente.
Uno:Le valutazioni sopra riportate sono relative e non costituiscono una garanzia. Ognuna di esse dipende dalla concentrazione, dalla temperatura e dal tempo di contatto, nonché dal composto specifico, non dalla famiglia di polimeri. Esistono gradi di PUR che resistono a 1000 ore in acido peracetico e gradi di PUR che si degradano in un mese. Prima di impegnarci in un programma, testiamo i materiali candidati mediante immersione alla concentrazione e temperatura reali dell'impianto e conserviamo i campioni.
Due:L'attacco chimico non è l'unico meccanismo. Una guaina può essere perfettamente resistente agli agenti chimici e comunque guastarsi perché l'acqua di lavaggio penetra attraverso il connettore e il guasto è di natura elettrica, non materiale. La tabella sopra riporta le informazioni sulla guaina. Non dice nulla sui connettori, ed è proprio nei connettori che si verificano la maggior parte dei guasti.
Cosa richiedono effettivamente la sicurezza alimentare e la progettazione igienica
La sigla "Food gradeddhhh su una scheda tecnica di un cavo non ha un significato legale univoco. Solitamente significa che il materiale della guaina compare in un elenco positivo da qualche parte e che il produttore ha una lettera in archivio. Questo è un punto di partenza, non una condizione di conformità.
A seconda di dove è installato il tuo computer, probabilmente ti troverai a dover affrontare una combinazione di questi problemi:
FDA 21 CFR 177.2600per articoli in gomma destinati all'uso ripetuto e21 CFR 177.1520per polimeri olefinici, più21 CFR 178.3297per i coloranti. Queste sono le basi a livello di materiale per una dichiarazione di contatto con gli alimenti negli Stati Uniti.
Regolamento UE 1935/2004come struttura, conRegolamento UE 10/2011per materiali e articoli in plastica eRegolamento UE 2023/2006per le buone pratiche di fabbricazione dei materiali a contatto con gli alimenti.
3-A Norme sanitarieampiamente specificato negli impianti lattiero-caseari e negli stabilimenti alimentari statunitensi in generale, riguardante la progettazione e la pulibilità, non solo il materiale.
Linee guida EHEDGper la progettazione igienica e la facilità di pulizia, che è solitamente la base dei requisiti a livello di macchina negli impianti europei.
IN 1672-2per l'igiene delle macchine alimentari, requisito che un costruttore di macchine deve soddisfare e che si ripercuote a cascata sui componenti che vengono specificati.
Requisiti a livello di fornitore provenienti dallo stabilimento stesso.Rilevabilità dei metalli, codifica a colori, controllo dei corpi estranei. Non si tratta di standard, ma sono quelli che causano rilievi durante gli audit, e la loro implementazione non costa nulla se si è a conoscenza di questi aspetti fin da subito.
Da ciò derivano alcuni requisiti pratici che integriamo di serie nel cablaggio quando il cliente ci comunica che la macchina opera in una zona a contatto con gli alimenti:
Giacche blu dove lo stabilimento utilizza la convenzione del blu.Il blu è il colore standard utilizzato nel settore per i componenti non alimentari, in modo che siano ben visibili a contatto con gli alimenti e con l'acciaio inossidabile, e che un eventuale frammento sia facilmente individuabile. Se lo stabilimento specifica il colore blu, spedite il blu. Non spedite il nero dicendo che si tratta dello stesso cavo.
Componenti rilevabili dai metal detector, per i quali l'impianto esegue un controllo con metal detector o a raggi X sul prodotto finito.Fascette, clip e guarnizioni con materiale di riempimento rilevabile. Costa un po' di più, ma elimina un'intera categoria di rischio legato alla presenza di corpi estranei.
Nessuna trappola, nessuna fessura, nessuna sporgenza orizzontale.Questa è la parte relativa alla progettazione igienica, e si applica al cablaggio: instradamento dei cavi che non crea punti di ristagno dell'acqua, connettori montati in modo da consentire il drenaggio, guarnizioni che sono posizionate anziché compresse.
Tracciabilità completa dei materiali.Quando l'ispettore richiede il certificato del materiale per il cavo nella zona alimentare, è necessario essere in grado di presentarlo indicando il numero di lotto. Manteniamo la tracciabilità dal lotto di produzione del cavo in poi e la documentazione viene spedita insieme al cablaggio.
Non siamo un ente di certificazione per la sicurezza alimentare. Costruiamo utilizzando i materiali conformi, conserviamo la documentazione e indichiamo nel DFM (Design for Manufacturing) i punti che riteniamo possano essere oggetto di verifica da parte di un ispettore.
Flessibilità continua, catene di trascinamento e torsione
È qui che confluiscono i finanziamenti e le competenze ingegneristiche, e dove molti cavi industriali, in realtà, non sono adatti.
Una macchina confezionatrice con un carrello mobile (un gruppo di ganasce, una testa di prelievo e posizionamento, un alimentatore di film) fa passare il cavo attraverso un portacavi (catena di trascinamento). Un cavo che si flette 30 volte al minuto, tre turni al giorno, cinque giorni alla settimana, compie circa 2,4 milioni di cicli all'anno. I cavi industriali standard non sono progettati per questo tipo di sollecitazioni. Sono progettati per flessioni occasionali o per installazioni statiche con una curvatura, e la differenza risiede nella trefolatura del conduttore e nella mescola della guaina.
Ecco cosa conta, in ordine:
Corso per la gestione di situazioni di emergenza conduttori in difficoltà.Per qualsiasi elemento soggetto a flessione continua, è necessario un conduttore a trefoli sottili di classe 6 o superiore. Un conduttore di classe 5 in una catena portacavi si romperà per fatica dei trefoli, anche se la guaina esterna resiste.
Raggio di curvatura: reale, non nominale.In genere, un cavo di una catena portacavi necessita di un raggio di curvatura da 7,5 a 10 volte superiore al diametro esterno per poter flettersi continuamente, e tale raggio deve essere mantenuto per tutta la sua lunghezza, compresi i punti di ingresso e di uscita della catena. La maggior parte delle rotture dei cavi delle catene portacavi si verifica nel punto di ingresso fisso, dove il cavo viene bloccato e la flessione si concentra.
Giacca antiabrasione.In una catena, il cavo sfrega contro i cavi vicini e contro la parete della catena per milioni di cicli. Il PUR è la soluzione più comune. Una guaina scelta solo per la resistenza chimica spesso si usura rapidamente.
Torsione, che non è la stessa cosa di flessione.Un cablaggio per braccio robotico che ruota di ±180° al metro richiede un cavo resistente alla torsione con una struttura a conduttori stratificati o in fascio. Un cavo flessibile installato in un'applicazione soggetta a torsione si rompe prima a livello della schermatura: quest'ultima si frattura, dopodiché il segnale diventa intermittente prima che si verifichi l'interruzione dell'alimentazione.
Durata del ciclo di vita verificata tramite test.Noi assembliamo il componente e lo testiamo su un banco prova, considerando la corsa, la velocità e il raggio della macchina, e riportiamo il numero di cicli raggiunti. Se un fornitore ti dice 10 milioni di cicli senza specificare il raggio e la velocità, sta citando un codice di catalogo di un cavo, non la tua applicazione.
Separazione fisica all'interno della catena.I cavi di alimentazione, servo e di rete nella stessa catena devono essere separati o, quantomeno, alloggiati in camere di catena diverse. Raggrupparli insieme e fissarli con fascette è la causa più comune di problemi di interferenze elettromagnetiche (EMI) che riscontriamo nelle macchine per l'imballaggio.
Ecco come traduciamo il movimento di una macchina confezionatrice in una specifica per cavi. Utilizzatela come punto di partenza per la vostra richiesta di preventivo e poi verificatela con un test di ciclo alla vostra corsa e raggio reali:
| Movimento nella macchina | Costruzione del conduttore | Raggio di curvatura minimo (flessione continua) | Giacca | Ciclo di vita da progettare per | Errore comune |
|---|---|---|---|---|---|
| Instradamento statico all'interno del cabinet | Classe 5 bloccata | 4× OD una volta, fisso | Uso generale, idoneità chimica secondo l'elenco di pulizia | Non è una candidatura flessibile | Utilizzare cavi a catena ovunque e pagare per cicli che non userai mai |
| Flessibilità occasionale (porta, pannello, accesso di servizio) | Classe 5 bloccata | Da 4× a 6× DA | Grado flessibile con buone prestazioni a freddo | 10.000 – 100.000 cicli | Ignorando la flessione a freddo, il cavo che si flette perfettamente in estate si crepa in un magazzino refrigerato. |
| Catena porta-pellicola, frequenza di ciclo moderata (avanzamento pellicola, carrello indicizzato) | Filamento fine di classe 6 | 7,5× OD | PUR, resistente all'abrasione, chimicamente compatibile | 1 – 5 milioni di cicli | Fissare rigidamente il cavo all'ingresso della catena in modo che la curvatura si concentri in un unico punto. |
| Catena porta-cinghia, elevata frequenza di ciclo (ganascia di tenuta verticale, HFFS ad alta velocità) | Costruzione a fascio di trefoli sottili di classe 6 | 10× OD | PUR, elevata resistenza all'abrasione | 5 – 10 milioni di cicli | Raggruppare il cavo del servo e il cavo di rete nella stessa camera e legarli saldamente. |
| Torsione (braccio robotico, carrello rotante, ±180° per m) | Struttura stratificata resistente alla torsione | Secondo le specifiche di torsione del cavo, non un raggio di curvatura | PUR o TPE ad elevata resistenza allo strappo | 1 – 5 milioni di cicli di torsione | Utilizzando un cavo con classificazione di flessibilità. Il guasto si verifica prima nella schermatura e il sintomo è un segnale intermittente prima di qualsiasi interruzione di corrente. |
| Combinazione di flessione e torsione (testa di prelievo e posizionamento multiasse) | Coppie schermate singolarmente, resistenti a torsione e flessione. | Secondo le specifiche del cavo, con sistema antistrappo a entrambe le estremità. | PUR, elevata resistenza allo strappo e all'abrasione | Specifico del programma; deve essere sottoposto a test ciclici | Presumendo che il valore peggiore tra i due sia sufficiente. Il movimento combinato è un test diverso, e noi lo testiamo in modo combinato. |
| Cavo sospeso liberamente su una testa mobile (senza catena) | Filo sottile di classe 6 con elemento di supporto se la lunghezza è elevata | Curva definita dalla catenaria del cavo stesso | PUR, UV e chimicamente compatibili | Specifico del programma | Dimenticandosi del peso. Un cavo appeso liberamente si incurva e il punto di fatica si sposta verso il morsetto superiore. |
Cablaggio di feedback per servo, VFD e encoder
Il cablaggio di movimento è la famiglia in cui un cablaggio che funziona perfettamente sul banco di prova causa problemi in produzione. Tre problemi specifici si ripresentano continuamente.
Terminazione dello scudo.Il metodo corretto prevede un morsetto a 360° che fissa la schermatura al telaio della macchina o all'alloggiamento dell'azionamento lungo tutta la circonferenza, a entrambe le estremità dove previsto dal progetto. Il metodo errato, che è quello che la maggior parte dei fornitori di cablaggi utilizza di default, consiste in un singolo filo di massa saldato alla schermatura e collegato a un terminale, con il resto della schermatura tagliato. Questo è un cavo di collegamento (pigtail), e un cavo di collegamento è un induttore. Ad alta frequenza non ha quasi alcuna funzione e il rumore dell'encoder che avrebbe dovuto prevenire si manifesta come errori di posizione casuali.
Struttura del cavo VFD.Il cavo di un motore in un azionamento PWM trasporta corrente di modo comune sulla schermatura. La soluzione corretta è un cavo per azionamento a frequenza variabile (VFD) con tre conduttori di fase simmetrici più un conduttore di terra simmetrico, il tutto avvolto da una schermatura complessiva in lamina e treccia, con la schermatura collegata a entrambe le estremità. L'utilizzo di tre cavi unipolari separati più un filo di terra è una pratica comune ed è anche il motivo per cui alcune installazioni presentano problemi di corrente nei cuscinetti ed emissioni irradiate che non superano i test di compatibilità elettromagnetica (EMC).
Coppie codificatore-retroazione.Il feedback dell'encoder è un segnale differenziale di basso livello che scorre insieme a un cavo di alimentazione switching nella stessa macchina. Richiede coppie intrecciate schermate dedicate, un percorso dedicato e un riferimento di massa definito. Mentre un cavo servo combina alimentazione e feedback in un'unica guaina (il che è normale e corretto), le coppie devono essere schermate singolarmente all'interno della schermatura complessiva e la geometria delle coppie deve resistere alla terminazione del connettore. Verifichiamo tutto ciò con TDR sull'assemblaggio finito per il feedback ad alta velocità.
Bisogna inoltre tenere conto delle esigenze di manutenzione in fase di progettazione. Su una macchina confezionatrice, il cavo del servomotore è spesso la prima cosa che un tecnico scollega quando si verifica un movimento di un giunto. Se il connettore in quel punto non è codificato a colori e non è etichettato, la macchina verrà inevitabilmente riassemblata in modo errato. Noi aggiungiamo etichette e codifica a colori di serie sui circuiti di movimento e vi informeremo se il disegno del cliente non lo prevede.
Circuiti di sicurezza e le direttive che li regolano
Il cablaggio di una macchina confezionatrice include i circuiti di sicurezza, e questi circuiti hanno valore legale. Un loro malfunzionamento non costituisce un problema di qualità.
I requisiti che un costruttore di macchine deve solitamente soddisfare sono:
EN ISO 13849-1per il livello di prestazione dei sistemi di controllo relativi alla sicurezza: PL d o PL e per una macchina confezionatrice con porta di protezione o barriera fotoelettrica, a seconda della valutazione del rischio.
EN ISO 13849-2per la convalida, ed è qui che la documentazione del cablaggio effettivo diventa fondamentale.
EN 62061 / IEC 61508per macchinari classificati SIL eIEC 61511in contesti di processo.
EN 60204-1per le apparecchiature elettriche delle macchine: colori dei conduttori, messa a terra di protezione, implementazione dell'arresto di emergenza e requisito che i circuiti di sicurezza non vengano disattivati da un singolo guasto.
IN 1672-2per l'igiene sui macchinari alimentari, che collega la progettazione elettrica ai requisiti di pulibilità.
Regolamento UE Macchine 2023/1230, che ha sostituito la Direttiva Macchine per le nuove macchine immesse sul mercato dell'UE, con gli stessi obiettivi di sicurezza fondamentali e procedure di conformità aggiornate.
Cosa significa questo a livello di cablaggio e cosa realizziamo:
I canali ridondanti vengono mantenuti fisicamente separati.È accettabile che due canali di sicurezza siano instradati nella stessa guaina, purché siano isolati e identificati separatamente. Due canali che condividono un blocco di connettori costituiscono un singolo punto di guasto. Lo segnaliamo nel DFM se il disegno lo prevede.
Conduttori di sicurezza identificabili.Utilizzo di colori o marcature uniformi, in modo che un tecnico possa identificare i circuiti relativi alla sicurezza senza dover consultare lo schema. La maggior parte degli impianti adotta una propria convenzione; noi la seguiamo.
Incollaggio protettivo verificato tramite misurazione.Continuità di collegamento da ogni involucro conduttivo e da ogni parte metallica accessibile fino alla terminazione PE. Misurata su ogni assemblaggio, registrata e spedita insieme all'unità.
Circuiti di arresto di emergenza cablati per la categoria applicabile, non "as conveniente."Circuiti normalmente chiusi e nessun circuito di sicurezza instradato attraverso un connettore che un tecnico della manutenzione può scollegare per testare qualcosa.
Documentazione che resista a un audit.Documentazione comprovante la continuità, l'isolamento e la messa a terra, riconducibile a un lotto e a un operatore. Quando l'auditor o l'organismo notificato chiede come è stata convalidata la sicurezza del cablaggio, questa è la risposta.
Ethernet e IO-Link su una linea di confezionamento
Le moderne linee di confezionamento sono interconnesse fino al sensore, ed è proprio qui che si annidano i guasti intermittenti. Un guasto di rete su una linea di confezionamento viene solitamente attribuito al controller per due settimane prima che qualcuno si occupi del cavo.
EtherCAT, PROFINET, EtherNet/IP, Powerlink, SERCOS.Protocolli diversi, requisiti di cavo diversi. Un cavo che funziona per Ethernet 100BASE-TX generico potrebbe non soddisfare i requisiti di perdita di ritorno e impedenza di un protocollo deterministico che opera a 100 Mbit/s con tempi di ciclo ristretti. Specificare il cavo in base al protocollo, non in base a "Ethernet."
Codifica del connettore.Il connettore M12 è codificato X per Gigabit Ethernet, D per Fast Ethernet, A per IO-Link e sensori, B per le versioni precedenti. Un cavo codificato D inserito in una presa codificata A è un problema che prima o poi verrà diagnosticato. La disciplina nella codifica e nella colorazione lo previene.
IO-Link (IEC 61131-9).Secondo le specifiche, è consentito l'utilizzo di cavi non schermati punto-punto a 24 V, fino a 230,4 kbit/s, con una lunghezza massima di 20 m. Questo è esattamente il motivo per cui IO-Link è così diffuso e perché gli impianti lo utilizzano con cavi per sensori standard, salvo poi chiedersi perché il download dei parametri dei dispositivi fallisce a 20 m in un armadio elettricamente disturbato. Noi utilizziamo cavi conformi alle specifiche IO-Link, con la sezione del conduttore corretta, indipendentemente dal fatto che sia consentito l'utilizzo di cavi non schermati.
Coppia Ethernet singola.Ora disponibile anche per le macchine confezionatrici: un unico cavo, che trasporta alimentazione e dati (PoDL), risulta molto più leggero e facile da instradare attraverso un giunto. Se state progettando una nuova macchina, vale la pena discuterne, perché l'architettura del cablaggio cambia sostanzialmente.
Disciplina di routine.Il cavo di rete non deve condividere la camera di catena con il cavo del motore e non deve correre parallelamente all'uscita di un variatore di frequenza per metri. Dove deve incrociarsi, l'incrocio deve essere ad angolo retto.
Verifica.Eseguiamo test di continuità e di mappatura delle coppie su ogni assemblaggio di rete, e test TDR o di certificazione sugli assemblaggi laddove richiesto dal cliente. Un assemblaggio di rete che supera il test di continuità ma non quello di impedenza è il tipo di cablaggio più costoso da riparare sul campo.
Connettori per ambienti lavabili
Due regole. Primo, la classificazione IP69K su un connettore è valida solo quando è accoppiato con la parte corrispondente. Secondo, l'acqua penetra attraverso l'ingresso del cavo, in quasi tutti i casi di guasto che analizziamo.
| Famiglia di connettori | Utilizzo tipico su una macchina confezionatrice | Valutazione ottenuta nella pratica | Cosa guardare |
|---|---|---|---|
| M8 / M12 circolare (codifica A, B, D, X) | Sensori, attuatori, dispositivi IO-Link, interruzioni di rete | Da IP67 a IP69K con l'involucro giusto e il grado adeguato | Un serraggio eccessivo del dado di accoppiamento può causare la rottura dell'inserto. Specificare una coppia di serraggio e utilizzare una chiave dinamometrica. Verificare inoltre il grado di protezione della parte di accoppiamento: una spina con grado di resistenza al lavaggio inserita in una presa standard offre al massimo un grado di protezione IP67. |
| Guscio in acciaio inox M12 (V4A / 316L) | Zone di contatto con il prodotto, linee soggette a frequenti lavaggi | Certificato IP69K, resiste ai prodotti chimici per la pulizia. | Il guscio è in acciaio inossidabile e il punto debole è la guarnizione di tenuta. Verifica il materiale della guarnizione confrontandolo con la tua lista di sostanze chimiche. |
| Connettori servo M23 / M40 | Potenza e feedback del servomotore | Grado di protezione IP67 tipico; IP69K con la custodia giusta | Allineamento dei pin durante l'assemblaggio. Un pin piegato in un connettore M23 a 17 pin richiede una riparazione, non una regolazione. Inoltre: la schermatura deve appoggiare sul guscio, non su un contatto flottante. |
| Cappe rettangolari per impieghi gravosi (modello Han®, da 6B a 24B) | Interfacce del pannello, connessioni motore, paratie multicircuito | Grado di protezione da IP65 a IP69K a seconda del coperchio, della guarnizione e del pressacavo. | Il pressacavo è l'elemento di tenuta, non il cappuccio. Un pressacavo di dimensioni corrette su un cavo di dimensioni errate non può garantire la tenuta, e questa combinazione causa molti guasti. Scegli il pressacavo in base al diametro effettivo del cavo. |
| 7/8" mini e stile Brad Harrison | Apparecchiature di confezionamento obsolete, gruppi di motori e valvole | IP67 tipico | Ancora molto comuni negli impianti nordamericani. Tenete dei pezzi di ricambio e fate attenzione ai componenti equivalenti: la disposizione delle scanalature e dei contatti varia a seconda del produttore. |
| Connettore RJ45 industriale in involucro sigillato. | Interfacce HMI e di rete per armadi rack | IP67 con l'involucro corretto, IP20 senza | Un connettore RJ45 standard in un pannello aperto in una zona soggetta a lavaggi è un componente con grado di protezione IP20. Questo è il problema. Utilizzare un involucro sigillato o un connettore M12 con codice X. |
| Connettori circolari push-pull e a baionetta | Utensili a cambio rapido, carrelli rimovibili | Da IP67 a IP69K nello stato accoppiato | La praticità è fondamentale, ma rappresenta anche il rischio. Verificare che il fermo tenga bene in presenza di lavaggi e vibrazioni e assicurarsi che il connettore non possa essere inserito nell'orientamento errato. |
Un altro aspetto importante riguardo alla tenuta, che non costa quasi nulla: il cavo deve entrare nel connettore dall'alto, oppure il connettore deve essere montato in modo da consentire il drenaggio, o entrambe le cose. L'acqua in un ingresso cavo orizzontale non deve necessariamente compromettere la tenuta della guarnizione per causare un guasto: è sufficiente che ristagni fino a quando la guarnizione non si deteriora.
Come costruiamo e testiamo un sistema di cablaggio per imballaggi
Il processo non è niente di esotico. La disciplina sta nella sequenza e nei test che trattiamo come obbligatori anziché facoltativi.
Revisione DFM rispetto al disegno, alla chimica di pulizia, al conteggio dei cicli flessibili e alla zona a contatto con gli alimenti.Verifichiamo la sezione del conduttore, il materiale della guaina rispetto all'elenco chimico, il raggio di curvatura della catena portacavi, il metodo di terminazione della schermatura e la separazione del circuito di sicurezza. Due giorni lavorativi, senza costi aggiuntivi. Eseguiamo questo controllo indipendentemente dall'esito della gara d'appalto.
Materiali selezionati e bloccati con certificati archiviati.Lotto di cavi, lotto di connettori, materiale per guarnizioni e sigilli, documentazione relativa al contatto con gli alimenti, ove applicabile. Registrato nel programma, conservato per tutta la durata del programma più il periodo di audit.
Tagliare, spelare e crimpare con utensili calibrati.Registrazione dell'altezza di crimpatura per lotto. Crimpatura a barilotto chiuso su ogni terminazione ad alta corrente. Nessuna terminazione di potenza crimpata a mano, mai.
Applicare una forza di trazione su ogni terminazione ad alta corrente e critica per la sicurezza.Non si tratta di un campione. Trenta secondi per terminale, e rileva l'unica piegatura che avrebbe causato l'interruzione della linea.
La terminazione della schermatura è stata verificata tramite ispezione e mediante misurazioni sui circuiti di rete e di feedback.Morsetto a 360° o scarico a un'estremità documentato, secondo il piano EMC del cliente.
Assemblaggio con verifica dell'integrità della tenuta durante la fase di costruzione.Guarnizioni in posizione, pressacavi abbinati al diametro effettivo del cavo, guaine orientate correttamente, nessuna guarnizione spinta fuori da un involucro serrato eccessivamente.
Test elettrico al 100%.Continuità e polarità, resistenza di isolamento, rigidità dielettrica sui circuiti di potenza, continuità del collegamento di protezione misurate su ogni assemblaggio. TDR sulle coppie a impedenza controllata, ove specificato.
Validazione del programma.Immersione chimica dei materiali candidati alla concentrazione e temperatura reali dell'impianto. Test di ciclo della catena portacavi con corsa e raggio reali della macchina. Cicli termici con CIP e temperature estreme del congelatore. Test IP in posizione di montaggio. Test di ciclo sul sistema di scarico della tensione.
Pacchetto di documenti incluso nella spedizione.Registri delle prove, certificati dei materiali, mappa di tracciabilità e, ove applicabile, documentazione relativa al contatto con gli alimenti, associati al lotto di produzione.
| Test | Ciò che cattura | Applicato a | Frequenza | Accettazione |
|---|---|---|---|---|
| Continuità e polarità | Pin sbagliato, filo mancante, coppia invertita, circuito etichettato in modo errato | Ogni assemblea | 100% | Disegno personalizzato per cliente |
| Resistenza ad alta tensione/dielettrica | Difetti di isolamento, contaminazione, problemi di dispersione superficiale | Conduttori di potenza e di controllo vs PE | 100% | Secondo EN 60204-1 o il valore specifico del programma |
| Resistenza di isolamento | Infiltrazioni d'acqua, isolamento insufficiente, rivestimento danneggiato | Circuiti di alimentazione e dei sensori | 100% | Specifico per il programma, in genere ≥ 20 MΩ a 500 V CC |
| continuità del legame protettivo | Percorso PE ad alta impedenza, involucro non collegato, terminazione di schermatura difettosa | Involucri, pannelli, schermi, terminazioni PE | 100% | Al di sotto del limite del programma, misurato e registrato |
| Forza di trazione sulle crimpature | Terminazioni con crimpatura insufficiente o con stampo errato | Terminali ad alta corrente, di sicurezza e di controllo | 100% sui circuiti ad alta corrente e di sicurezza | Per ogni combinazione di terminale e filo, secondo lo standard pertinente |
| Immersione chimica dei materiali del rivestimento e della guarnizione | Rigonfiamento della camicia, fragilità, estrazione del plastificante, attacco della guarnizione | Materiale per i candidati al programma | Per programma e su qualsiasi modifica sostanziale | Nessun cambiamento dimensionale significativo, nessuna variazione di durezza, nessuna fessurazione; il test dielettrico supera la prova dopo l'immersione. |
| Test del ciclo della catena portacavi | Affaticamento del trefolo, frattura dello scudo, abrasione della guaina all'ingresso della catena | Cavi per il carrello mobile e il gruppo ganasce | Verifica del progetto, alla corsa e alla velocità della macchina | Cicli completati e riportati rispetto ai requisiti del programma, con un margine documentato |
| test del ciclo di torsione | Frattura dello schermo, fatica del conduttore nei cablaggi del braccio robotico | Assemblaggi di pallettizzatore e braccio robotico | Progettazione di miglioramento | Cicli completati in conformità ai requisiti, nessuna discontinuità di schermatura. |
| Test IP/resistenza al lavaggio in posizione di montaggio | Infiltrazioni d'acqua nel connettore, nel pressacavo e nell'ingresso del cavo. | Cablaggio assemblato come installato | Verifica del progetto e dopo qualsiasi modifica meccanica | Livello IP nominale, testato nell'orientamento in cui la macchina viene installata |
| Ciclo termico con corrente applicata | rilassamento della terminazione, set di compressione della guarnizione, errori di corrente | Circuiti di alimentazione e riscaldamento | Progettazione di miglioramento | Nessuna interruzione al di sopra del limite del programma; nessuna deriva della resistenza al di fuori della finestra |
| Verifica TDR/dell'impedenza sulle coppie di dati | Sezioni di giunzione non attorcigliate, discontinuità di impedenza, categoria di cavo errata | EtherCAT, PROFINET, EtherNet/IP, feedback dell'encoder | 100% ove specificato, altrimenti verifica del progetto | Impedenza e perdita di ritorno all'interno della finestra del protocollo sull'intera lunghezza |
| Verifica dei componenti rilevabili dai metalli | Legacci o clip non rilevabili in una zona di prodotto | Componenti utilizzati all'interno della zona alimentare | Per lotto di materiale | Rilevato dal rilevatore del cliente all'apertura e alla sensibilità specificate |
I tester di rigidità dielettrica e di continuità vengono calibrati mensilmente e i relativi dati vengono conservati. Ogni test sopra descritto genera una registrazione che viene fornita insieme al cablaggio, con l'identificazione dell'operatore. Non perché i nostri clienti siano esigenti, ma perché quando una linea si interrompe alle 2 del mattino di domenica, la differenza tra una riparazione in un giorno e una discussione di tre settimane sta proprio nell'esistenza o meno dei dati.
Guasti che ripariamo da altri fornitori
Si tratta di modelli provenienti da imbracature che sono state restituite, sostituite o ritirate da una linea di confezionamento negli ultimi anni.
La giacca si è gonfiata fino a raggiungere un diametro 1,4 volte maggiore in otto mesi.Il caso di un caseificio olandese. Un cavo industriale generico sottoposto a un ciclo di schiumatura e risciacquo due volte al giorno con un detergente alcalino. Il composto non era chimicamente idoneo a quella concentrazione e temperatura. Il cavo è stato riparato con una guaina in TPE validata mediante immersione nel detergente, alla concentrazione e alla temperatura effettivamente utilizzati nell'impianto.
"Per uso alimentare, blu" che è arrivato nero.Il fornitore ha sostituito un componente industriale standard senza informare nessuno. L'impianto non ha superato l'audit. Il problema è stato risolto specificando il materiale con un requisito di certificazione e inserendo il colore nel disegno come caratteristica controllata, anziché come nota.
Proiettili M12 corrosi all'interno.Connettori in acciaio inox all'esterno, guarnizione standard all'interno, esposta a schiuma clorurata. Fissaggio con un materiale di guarnizione selezionato in base all'elenco chimico e alla coppia di serraggio del dado di accoppiamento.
Il cavo della catena portacavi si è rotto dopo 1,2 milioni di cicli.Il cavo era classificato per "flessione continua" ma era un fascio di conduttori di classe 5 con una guaina selezionata per resistenza chimica e non per abrasione. Si è rotto all'ingresso della catena dove la curvatura era concentrata. Riparato con trefolatura di classe 6, una guaina in PUR e un sistema di serraggio corretto che ha distribuito la curvatura.
La schermatura è terminata con un cavo di collegamento su un cavo servo.Guasti di posizione dell'encoder a intervalli casuali, attribuiti per tre settimane all'unità. Risolto ricollegando i cavi con un morsetto a 360° a entrambe le estremità. Costo della riparazione: un connettore e un'ora di manodopera.
Cavo del riscaldatore e del termocoppia raggruppati insieme.La temperatura di sigillatura risultava stabile al banco di prova, ma oscillava fino a 40 °C sulla macchina, causando problemi di qualità della sigillatura la cui diagnosi ha richiesto mesi. Il problema è stato risolto separando la coppia di sensori dai conduttori del riscaldatore e riposizionandoli.
Cavo di rete che condivide un vano catena con il cavo del motore.Interruzioni intermittenti del segnale PROFINET che si risolvevano sempre al riavvio. Il problema è stato risolto separando le camere e ricollegando la schermatura. Questo è uno dei problemi più comuni che riscontriamo nelle macchine per il confezionamento e uno dei più economici da prevenire in fase di progettazione.
Connettore RJ45 standard da installare all'interno di una zona lavabile.Ha superato il test IP da nuovo e si è riempito d'acqua nel primo mese. Risolto passando a M12 X-coded tramite un passacavo sigillato.
Canali di sicurezza che condividono un blocco di pin di connessione.Un singolo punto di infiltrazione d'acqua ha danneggiato simultaneamente entrambi i canali ridondanti, esattamente ciò che la norma EN ISO 13849 si propone di prevenire. Il problema è stato risolto con connettori separati e percorsi fisicamente separati.
Nessun circuito di servizio sull'interfaccia del pannello.Durante una riparazione nel fine settimana, un tecnico ha estratto la scheda di controllo e ha strappato due conduttori da un connettore. Nessuno è riuscito a capire quali, e la macchina ha funzionato per un turno con un guasto che si manifestava solo a piena velocità. Il problema è stato risolto con un circuito di servizio sufficientemente lungo da consentire l'apertura del pannello senza scollegarlo.
Il pressacavo non è della misura giusta per il cavo.La cappa era IP69K, il pressacavo era installato correttamente, ma non riusciva a sigillare perché il diametro del cavo era di 2 mm inferiore al suo intervallo di funzionamento. Il problema è stato risolto adattando il pressacavo al diametro del cavo misurato.
Nessuno di questi undici problemi è esotico. Ognuno di essi è frutto di una decisione presa in fretta, e ognuno di essi si è rivelato più costoso da risolvere che da prevenire. Questo è il motivo principale per cui è fondamentale dedicare la dovuta attenzione al cablaggio di una macchina confezionatrice già in fase di progettazione.
Modello di specifica RFQ
Se state richiedendo un preventivo per un sistema di fissaggio per imballaggi alimentari, questo ci permette di fornirvi una cifra reale anziché un prezzo indicativo con un margine di errore.
| Articolo | Cosa inviare | Perché ne abbiamo bisogno |
|---|---|---|
| Tipo e funzione della macchina | VFFS / HFFS / termoformatrice / sigillatrice per vassoi / astucciatrice / riempitrice / etichettatrice / pallettizzatrice, oltre alle funzioni svolte dal cablaggio | Definisce l'intera architettura: requisiti di flessibilità, livelli correnti, protocollo, famiglie di connettori |
| Disegno o schema | PDF o CAD nativo, tutti i connettori etichettati, tutti i circuiti identificati, schema del pannello se disponibile. | Fonte affidabile per il conteggio, la sezione e il percorso dei fili. |
| Prodotti chimici per la pulizia: la vera lista | Nomi dei prodotti, principi attivi, concentrazioni, temperature, tempi di contatto e frequenza di lavaggio | La riga più importante in assoluto nella richiesta di offerta. Resistente agli agenti chimici. Senza questa informazione non si tratta di una specifica e la decisione sul rivestimento dipende interamente da essa. |
| Classificazione delle zone alimentari | Quali circuiti si trovano nella zona di contatto con il prodotto, quali nella zona di schizzi, quali sono asciutti. Convenzione dei colori, requisito di rilevamento dei metalli, standard di progettazione igienica seguito dall'impianto. | Influisce sulla selezione dei materiali, dei colori, dei componenti rilevabili e della documentazione. Commettere errori in questa fase è la causa dei rilievi in sede di audit. |
| Profilo di movimento | Quali cablaggi sono presenti nelle catene di trascinamento, lunghezza della corsa, velocità, cicli per turno, raggio di curvatura disponibile, torsione se presente | Un cavo flesso 30 volte al minuto compie 2,4 milioni di cicli all'anno. Da questo derivano l'obiettivo di durata del ciclo e la classe del conduttore. |
| Dati elettrici | Sono richiesti i seguenti requisiti: tensioni, correnti, tipi di azionamento, potenza nominale del motore, protocollo (EtherCAT / PROFINET / EtherNet/IP / IO-Link), certificazione di sicurezza PL o SIL. | Dimensionamento del conduttore, metodo di schermatura, categoria del cavo e costruzione del circuito di sicurezza. |
| Distinta base del connettore | Numeri di parte esatti, produttore, metà di accoppiamento, codifica, classe di tenuta, involucro in acciaio inossidabile o placcato | Il tempo di consegna per i connettori in acciaio inossidabile e speciali è solitamente il polo lungo. "M12 equivalente" non è un codice articolo. |
| Ambiente e montaggio | Intervallo di temperatura ambiente, umidità, temperatura CIP, esposizione al congelatore, orientamento di montaggio, percorso di drenaggio | Direzione di ingresso del cavo e materiale della guarnizione. Il ristagno d'acqua è un problema di montaggio tanto quanto un problema di tenuta. |
| Requisiti per i test ambientali e di validazione | Livello e orientamento IP, immersione chimica, obiettivo del ciclo di trascinamento della catena, intervallo di cicli termici, EMC, limiti di incollaggio | Ciascuna di queste voci rappresenta una voce di costo. Invia l'elenco in modo che il preventivo lo rifletta, anziché scoprirlo dopo l'ordine di acquisto. |
| Quantità e programma | Quantità di prototipi e campioni, data del campione, volume annuo, durata del programma, fabbisogno di pezzi di ricambio | Il volume influenza l'acquisto dei materiali, l'ammortamento degli utensili e la pianificazione della linea. |
| Requisiti di documentazione e certificazione | Certificati dei materiali, dichiarazioni di contatto con gli alimenti, riferimenti ISO 9001 o IATF 16949, EHEDG o 3-A, livello di tracciabilità, rapporti di prova | La documentazione è inclusa nei costi e fa parte della vostra difesa in caso di verifica fiscale. Indicateci il livello di dettaglio richiesto in anticipo. |
| Problemi noti con la parte attuale | Guasti sul campo, tasso di restituzione, foto dell'area guasta, durata di servizio raggiunta, numeri di lotto se disponibili | Se state sostituendo un fornitore, questa è la cosa più importante nella richiesta di offerta. Indicateci cosa si è rotto e dove. |
Inviate la vostra richiesta alla nostra casella di posta RFQ. Riceverete un'analisi di fattibilità (DFM) di una pagina e un preventivo, di solito entro 48 ore. La DFM indicherà dove riteniamo si trovi il rischio, anche se ciò dovesse comportare la perdita dell'ordine.
Perché lavorare con noi?
Siamo un'azienda di Xiamen specializzata nella produzione di cablaggi e assemblaggi di cavi su misura. Realizziamo prodotti per clienti nei settori dell'automazione industriale, medicale, energetico, automobilistico, audio e delle attrezzature per esterni. Le macchine per il confezionamento alimentare sono una delle categorie in cui eccelliamo, data la specificità dei guasti che si verificano in questi casi.
Cosa riceverai:
Revisione DFM in 48 ore, gratuita, per ogni programma.Compresi quelli che non vinciamo. Se il materiale della tua guaina non resisterà ai prodotti chimici di pulizia utilizzati sulla linea di produzione, te lo comunicheremo prima che tu ordini il cavo.
Validazione dei materiali, non delle affermazioni materiali.Eseguiamo test di immersione su rivestimenti e guarnizioni candidati, utilizzando il detergente, la concentrazione e la temperatura reali del vostro impianto, e conserviamo i campioni e i risultati. Questo test fa la differenza tra una scheda tecnica e una documentazione comprovata da poter presentare a un auditor.
Tempi di consegna ECO di 5 giorni.Cambio connettore, cambio guaina, cambio colore, cambio etichetta. Cinque giorni lavorativi, oppure una spiegazione dettagliata del motivo del ritardo.
Test di resistenza della catena portacavi e di torsione secondo il profilo della vostra macchina.Corsa, velocità e raggio ricavati dal disegno, cicli riportati rispetto ai requisiti, con margine documentato.
Supporto per le zone alimentari.Convenzione per la giacca blu, fascette e clip rilevabili dai metalli, instradamento igienico e la relativa documentazione sui materiali. Vi informeremo inoltre se un requisito è superfluo per la vostra applicazione, perché sovradimensionare una macchina rappresenta un costo reale senza alcun beneficio in termini di sicurezza.
Test elettrico al 100%, forza di trazione al 100% sui terminali ad alta corrente e di sicurezza, misurazione della continuità del collegamento al 100%.Documentazione completa dei test e tracciabilità per ogni spedizione.
Gestione di distinte base multivarianti.Le macchine confezionatrici vengono spedite in varianti regionali e di voltaggio. Disponiamo della matrice delle varianti (connettore, categoria di cavo, colore, etichetta) e spediamo il cablaggio corretto per la macchina corretta. Non utilizziamo cablaggi universali né forniamo istruzioni per l'installazione sul campo.
Adatto a volumi ridotti.Il quantitativo minimo d'ordine (MOQ) per un nuovo programma è di 100 pezzi. La produzione di prototipi e lotti pilota da 10 a 50 pezzi è la prassi, anche per i costruttori di macchine che realizzano pezzi unici e interventi di ammodernamento.
Un ingegnere di progetto, un responsabile clienti.Le stesse persone risponderanno al telefono tra sei mesi. Non dovrai rispiegare la stessa linea a un nuovo contatto ogni trimestre.
Non saremo il fornitore più economico con cui parlerete. Saremo quello il cui cablaggio è ancora installato sulla macchina dopo tre anni di lavaggi su tre turni e la cui documentazione risponde a qualsiasi domanda quando l'ispettore richiederà il certificato del materiale.
Domande frequenti
D1: Qual è la quantità minima d'ordine per un cablaggio personalizzato per apparecchiature di confezionamento alimentare?
Per un nuovo programma, il quantitativo minimo d'ordine (MOQ) è di 100 pezzi. Per un programma esistente con una configurazione predefinita, produciamo in base alle vostre previsioni senza MOQ per i riordini e abbiamo già spedito lotti ripetuti di 20 pezzi. La produzione di prototipi e lotti di retrofit da 10 a 50 pezzi è la norma, il che è importante se siete costruttori di macchine che spediscono pezzi unici.
D2: Potete fornire imbracature conformi ai requisiti dei materiali a contatto con gli alimenti?
Sì, a livello di materiali. Utilizziamo rivestimenti, guarnizioni e componenti i cui materiali sono presenti negli elenchi di conformità applicabili — FDA 21 CFR 177.2600 e 177.1520 per le applicazioni statunitensi, UE 1935/2004 e UE 10/2011 per le applicazioni europee — e forniamo la documentazione relativa ai materiali insieme al cablaggio. Non siamo un ente di certificazione per la sicurezza alimentare e non certifichiamo una macchina. Il nostro compito è quello di fornirvi la documentazione relativa ai materiali che il vostro auditor richiederà e di dirvi onestamente dove riteniamo che ci siano delle lacune.
D3: Come si determina il rivestimento più adatto ai nostri prodotti chimici per la pulizia?
Richiediamo al vostro team addetto alla sanificazione informazioni precise su prodotti, concentrazioni, temperature e tempi di contatto, non sulla categoria. Successivamente, testiamo per immersione i materiali candidati in quelle condizioni prima di impegnarci in un programma specifico e conserviamo i campioni e i risultati in archivio. Una generica affermazione di resistenza chimica non è sufficiente, perché esistono gradi di poliuretano che resistono a 1000 ore in acido peracetico e gradi che si deteriorano in un mese. Ciò che conta è il composto, non la famiglia di polimeri.
D4: Qual è la durata effettiva di flessione che potete garantire per un'applicazione con catena portacavi?
Dipende dalla lunghezza della corsa, dalla velocità, dal raggio di curvatura e dalla costruzione del cavo, e non possiamo fornire un numero preciso senza conoscere questi quattro parametri. Quello che facciamo è assemblare il componente e testarlo su un banco prova con le caratteristiche della vostra macchina, quindi riportare i cicli raggiunti rispetto al vostro obiettivo, documentando il margine di sicurezza. Come indicazione generale, un conduttore a trefoli sottili di classe 6 con una guaina della catena portacavi opportunamente selezionata è il punto di partenza per qualsiasi utilizzo superiore a un milione di cicli all'anno; inoltre, i guasti che riscontriamo si verificano quasi sempre all'ingresso della catena bloccata, non a metà corsa, quindi il sistema di bloccaggio è parte integrante della progettazione.
D5: Realizzate cablaggi per EtherCAT, PROFINET e IO-Link?
Sì, e li trattiamo come tre specifiche diverse piuttosto che come un'unica categoria, perché i requisiti di impedenza e perdita di ritorno sono differenti. Utilizziamo cavi a impedenza controllata specificati per il protocollo, manteniamo la geometria della coppia attraverso la terminazione del connettore, teniamo il cavo di rete fuori dalla stessa camera della catena del cavo del motore e verifichiamo gli assemblaggi con TDR laddove specificato dal cliente. IO-Link è punto-punto e lo standard consente l'uso di cavi non schermati per alcune lunghezze: in ogni caso, utilizziamo di default cavi specificati per IO-Link, perché gli impianti che lo implementano con normali cavi per sensori sono quelli che ci contattano in seguito.
D6: Siete in grado di realizzare i circuiti di sicurezza e quale documentazione fornite?
Sì. Manteniamo i canali di sicurezza ridondanti isolati e identificati separatamente, seguiamo la convenzione dei colori dell'impianto, cabliamo i circuiti di arresto di emergenza secondo la categoria applicabile e misuriamo la continuità del collegamento di protezione sul 100% degli assemblaggi. La documentazione comprende le misurazioni di continuità, resistenza di isolamento, rigidità dielettrica e collegamento, con registrazioni di prova riconducibili a un lotto e a un operatore: questa è la prova che l'organismo notificato o l'auditor richiede quando convalida il cablaggio di sicurezza secondo le norme EN ISO 13849-2 e EN 60204-1.
D7: È possibile subentrare nella gestione di un cablaggio difettoso su una linea di produzione?
Sì, e buona parte del nostro lavoro di confezionamento è iniziato in questo modo. Inviaci le unità difettose, il disegno attuale se lo hai, e una descrizione dei guasti, specificando dove si verificano e in quali condizioni: dopo un lavaggio, dopo un intervento di manutenzione, a piena velocità, in una specifica posizione del carrello. Effettuiamo un'analisi dettagliata, identifichiamo la causa principale e proponiamo una progettazione corretta. In genere, i tempi di consegna sono di due o tre settimane dalla ricezione del campione al primo lotto di cablaggi corretti. Ti diremo anche se il guasto non è dovuto al cablaggio: a volte dipende dal percorso, dalla catena, dal dimensionamento del pressacavo o da una procedura di manutenzione errata, ed è più conveniente per te saperlo da noi tempestivamente.
Avvia il tuo progetto di cablaggio per imballaggi alimentari
Inviaci il disegno, la distinta base dei connettori, i prodotti chimici per la pulizia, il profilo flessibile e il volume necessario. Ti risponderemo con un'analisi DFM (Design for Manufacturing) e un preventivo, di solito entro 48 ore. Se non disponi ancora di un disegno, inviaci il tipo di macchina, le funzioni del cablaggio, i prodotti di sanificazione utilizzati su quella linea e alcune foto del percorso. Ti aiuteremo a definire il cablaggio e il piano di validazione prima che tu investa denaro in un progetto che dovrà poi essere rifatto.
E-mail:[sales5@xmkehan.com]
Tempo di risposta tipico:24 ore su 24, dal lunedì al venerdì.
Parole chiave SEO:Cablaggio personalizzato per apparecchiature di confezionamento alimentare, cablaggio per macchine di confezionamento alimentare, produttore di cablaggi per uso alimentare, assemblaggio di cavi lavabili, assemblaggio di cavi IP69K, cablaggio con design igienico, fornitore di cablaggi conformi HACCP, cavo FDA 21 CFR 177, assemblaggio di cavi EU 1935/2004, assemblaggio di cavi sanitari 3-A, cavo igienico EHEDG, guaina blu per cavi per l'industria alimentare, fascetta per cavi rilevabile dai metalli, assemblaggio di cavi a catena portacavi, cablaggio flessibile continuo, cablaggio per robot con resistenza alla torsione, assemblaggio di cavi servo, assemblaggio di cavi VFD, cavo di feedback encoder, cablaggio con connettore in acciaio inossidabile M12, cavo M12 IP69K, assemblaggio di cablaggi con connettore Han, cablaggio con connettore servo M23, assemblaggio di cavi IO-Link, assemblaggio di cavi EtherCAT, assemblaggio di cavi PROFINET, cablaggio EtherNet/IP, cablaggio Ethernet a coppia singola, cablaggio di sicurezza EN ISO 13849, cablaggio per macchine EN 60204-1, cablaggio per macchine VFFS, cablaggio per termoformatrice, assemblaggio di cavi per sigillatrice di vassoi, cablaggio per astucciatrice, assemblaggio di cavi per robot pallettizzatore, Assemblaggio cavi per bilance di controllo, cablaggio per macchine di ispezione a raggi X, cavo resistente all'acido peracetico, guaina per cavi resistente agli agenti chimici, produttore di cablaggi per imballaggi alimentari in Cina, cablaggio personalizzato 100 pezzi MOQ, fornitore di cablaggi ISO 9001, fabbrica di cablaggi di Xiamen.